Ваш город не Донецк?
Выберите город:


Проектирование и постройка станков с числовым программным управлением (фрезерных, лазерных, гравировальных) и крупноформатных 3D-принтеров требуют жесткой, виброустойчивой и одновременно легко трансформируемой станины. В современном приборостроении и станкостроении тяжелые сварные стальные рамы, требующие последующего термического отжига и фрезерования базовых плоскостей на крупногабаритных станках, все чаще уступают место модульным решениям. Основой быстросборных высокоточных координатных систем стал специализированный алюминиевый профиль для чпу.
Модульный конструкционный прокат с Т-образными пазами позволяет создавать несущие порталы, станины и подвижные каретки любой пространственной конфигурации без применения сварочных работ. В этой статье мы подробно разберем, как правильно подобрать типоразмер профиля (серии 20, 30, 40, 45, 60 и 80), чем отличаются стандарты пазов T-Slot и V-Slot, как рассчитать жесткость рамы на изгиб и кручение под динамическими нагрузками фрезерования, и как избежать типичных ошибок при сборке координатных столов.
Анатомия станочного профиля: стандарты пазов T-Slot и V-Slot
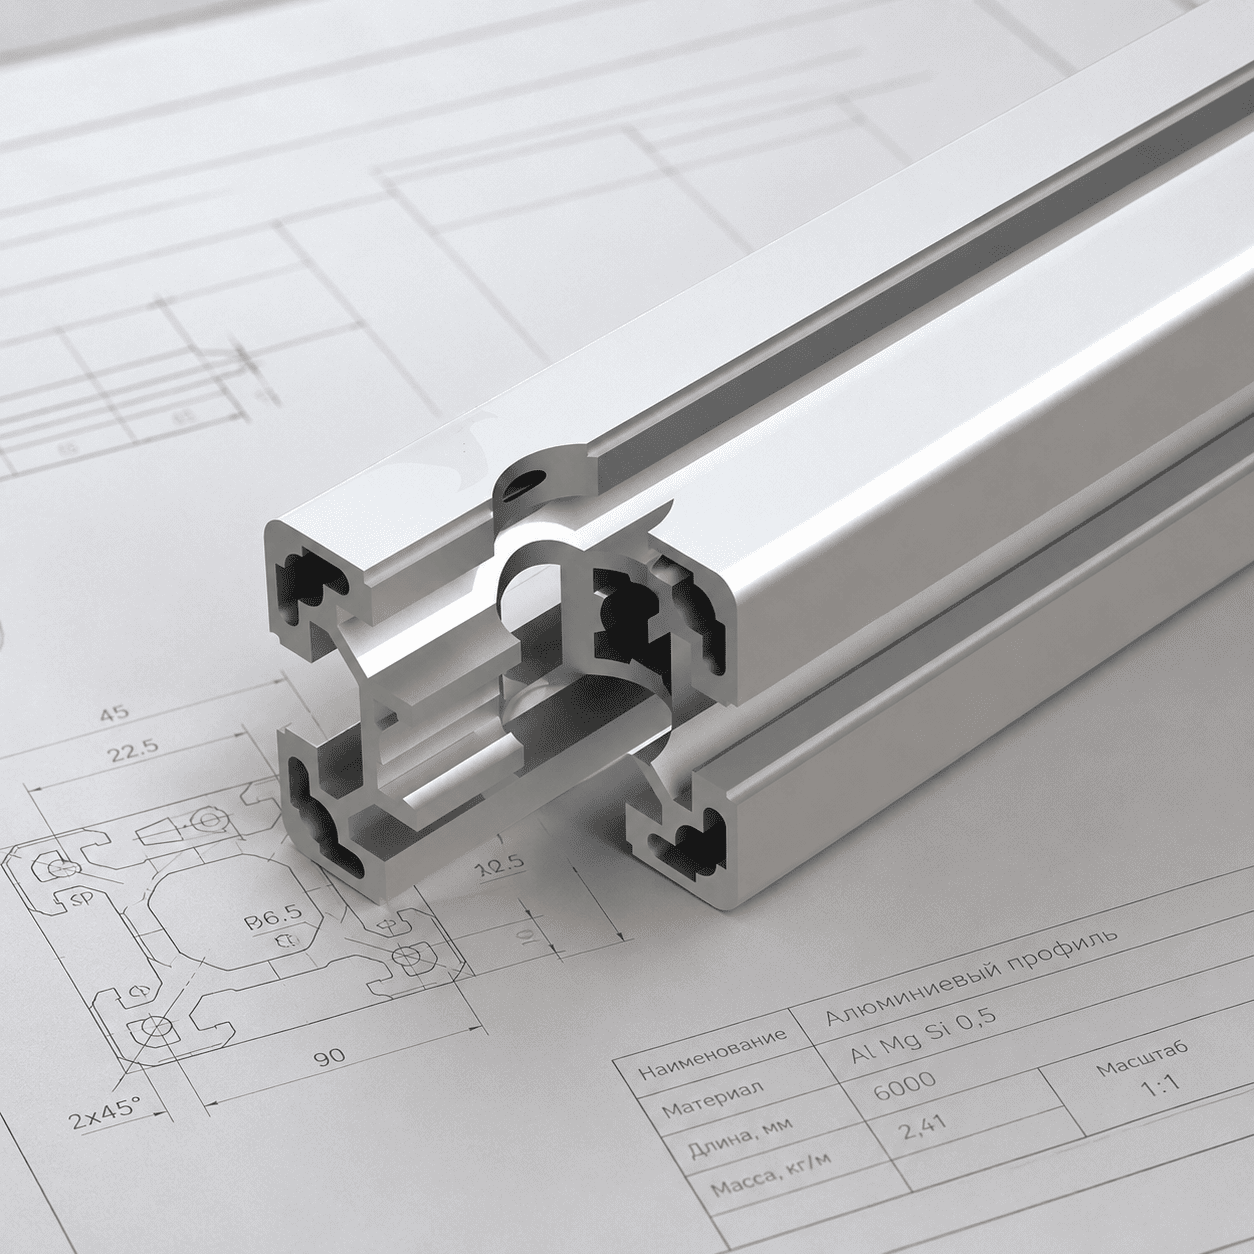
аночный алюминиевый прокат представляет собой сложный пустотелый прессованный профиль с продольными пазами на каждой из четырех сторон. В зависимости от назначения и формы боковых граней паза выделяют два базовых стандарта:
- T-Slot (Т-образный паз): классический промышленный стандарт. Паз имеет плоские внутренние плечи, предназначенные для надежной фиксации резьбового крепежа (пазовых сухарей, Т-гаек, Т-болтов). Пазы T-Slot оптимизированы под высокие статические и динамические нагрузки на отрыв и сдвиг. В пазы монтируются профильные рельсовые направляющие (серий MGN, HGR, HIWIN), шарико-винтовые передачи (ШВП), оптические датчики и кабель-каналы.
- V-Slot (V-образный скошенный паз): модификация профиля, где внешние кромки паза имеют прецизионные скосы под углом 45 градусов. Эти скосы служат направляющими рельсами для специальных пластиковых или стальных роликов (Solid V-Wheel). Это позволяет использовать сам профиль одновременно как несущую балку станины и как линейную направляющую каретки. Система V-Slot популярна в конструкциях 3D-принтеров, легких диодных лазерных граверов и плоттеров.
Для тяжелых координатных станков с фрезерными шпинделями мощностью от 1,5 до 3,0 кВт используется исключительно классический силовой конструкционный алюминиевый профиль T-Slot с установкой внешних каленых рельсовых направляющих. Прессование таких профилей с повышенной точностью геометрии выполняет отечественный производитель алюминиевого профиля АК-ПРОФ.
⚠️ Важное примечание: При проектировании фрезерного станка по металлу никогда не используйте ролики V-Slot на несущих осях X и Y: при фрезеровании алюминия или латуни стружка попадает под пластиковые колеса, вызывая люфты и заклинивание каретки. Для фрезеров применяйте только рельсы MGN/HGR на Т-профиле.
Классификация по сериям: 20-я, 30-я, 40-я, 45-я и тяжелые балки
Главным параметром конструкционного профиля является размер базового модульного квадрата сечения и ширина крепежного паза:
- Серия 20 (сечения 20×20, 20×40, 40×40 мм, паз 6 мм): легкая серия с крепежной резьбой М4/М5. Применяется для сборки компактных настольных 3D-принтеров (типа CoreXY, Delta), легких лазерных маркираторов, лабораторных установок и защитных экранов. Малый вес погонного метра (около 0,5–0,6 кг/м для 2020) позволяет минимизировать инерцию подвижных порталов при высокоскоростной печати.
- Серия 30 (сечения 30×30, 30×60, 60×60 мм, паз 8 мм): универсальная серия средней жесткости с крепежом М6. Отлично подходит для станин портальных 3D-принтеров с закрытой термокамерой, легких граверов по дереву и пластику, а также автоматизированных конвейерных транспортеров.
- Серия 40 и 45 (сечения 40×40, 40×80, 80×80 мм, паз 8 мм или 10 мм): «золотой промышленный стандарт» станкостроения с резьбой М8. Обладает высочайшим моментом инерции. Балки 40×80 и 80×80 мм применяются для балок портала и продольных направляющих фрезерных ЧПУ станков по дереву, цветным металлам (алюминий, латунь) и композитам.
- Тяжелые балки серии 60, 80 и 90 (сечения 60×60, 80×160, 90×90 мм, паз 10 мм): массивный усиленный прокат с толщиной стенок до 4–6 мм. Применяется для базовых станин тяжелых промышленных обрабатывающих центров, стоек роботизированных манипуляторов и координатных столов плазменного раскроя металла.


ОБСУДИТЬ ПРОЕКТ
Опишите задачу и параметры алюминиевого профиля — мы рассчитаем стоимость и предложим оптимальное решение под ваш проект
Сравнительная таблица технических параметров станочных профилей
Ниже представлены прочностные и геометрические характеристики популярных серий станочного профиля:
| Серия / Типоразмер | Ширина паза, мм | Толщина внешней стенки, мм | Момент инерции Ix, см⁴ | Масса, кг/пог.м | Рекомендуемое применение в ЧПУ |
|---|---|---|---|---|---|
| 20×20 (легкий) | 6,0 | 1,5 | 0,72 | 0,55 | Рамы 3D-принтеров, защитные колпаки, легкие оси Z |
| 20×40 (стандарт) | 6,0 | 1,8 | 4,80 | 1,05 | Оси X/Y лазерных граверов, поперечные растяжки рам |
| 30×30 (усиленный) | 8,0 | 2,2 | 2,95 | 1,25 | Каркасы измерительных приборов, малые фрезеры |
| 40×40 (тяжелый) | 8,0 / 10,0 | 2,8 | 9,50 | 1,85 | Несущие стойки фрезерных станков ЧПУ 600×400 мм |
| 40×80 (балка портала) | 8,0 / 10,0 | 3,2 | 72,40 | 3,40 | Подвижный портал ЧПУ по дереву и цветным металлам |
| 80×80 (тяжелая станина) | 10,0 | 4,0 | 145,00 | 6,20 | Базовые продольные балки станин ЧПУ 1200×1200 мм и более |
Расчет жесткости рамы ЧПУ на прогиб: почему балка портала требует особого внимания
В процессе механической обработки фреза испытывает сопротивление материала, передавая на портал станка переменную силу резания Fz. Если балка портала обладает недостаточным моментом инерции, она неизбежно прогибается под собственным весом шпинделя и отжимается силой резания. Это приводит к биению инструмента, волнистости обработанной поверхности (дробление фрезы) и резкому падению точности позиционирования.
Стрела прогиба горизонтальной балки на двух опорах под действием сосредоточенной силы рассчитывается по формуле:
Δf = (F × L3) / (48 × E × Ix)
где F — суммарная нагрузка (вес шпинделя + усилие резания, Н); L — длина пролета балки (мм); E — модуль упругости сплава алюминия (около 70 000 МПа); Ix — осевой момент инерции выбранного сечения профиля (мм⁴); Δf — величина прогиба балки (мм).
Обратите внимание: прогиб балки пропорционален кубу длины пролета (L3). Увеличение ширины рабочего поля станка всего в 1,5 раза (например, с 600 мм до 900 мм) увеличивает прогиб балки при том же сечении более чем в 3,37 раза! Именно поэтому для порталов с пролетом свыше 700–800 мм инженеры используют не одиночный квадратный профиль 40×40, а сдвоенные балки 40×80, 80×80 мм или коробчатые конструкции из профиля 40×120 мм, ориентированные большей стороной в направлении максимального изгибающего момента.
Качественный станочный профиль из первичного сплава АД31Т1 или 6063Т6 обладает стабильным модулем упругости и пределом текучести не менее 150–190 МПа, что исключает появление остаточных пластических деформаций станины даже при аварийных ударах фрезы о заготовку.
Геометрия и точность: допуски на прямолинейность и скручивание

Для станка с ЧПУ точность перемещения кареток зависит от плоскостности базовых граней профиля. Если хлыст имеет серповидную изогнутость или винтовое скручивание вокруг продольной оси, направляющий рельс при притягивании болтами повторит эту кривизну, что приведет к заклиниванию кареток с преднатягом.
При закупке конструкционного профиля для ЧПУ необходимо контролировать соответствие требованиям стандартов повышенной точности:
- Отклонение от прямолинейности: не более 0,5–0,8 мм на 1 погонный метр длины (для прецизионных серий — до 0,3 мм/м);
- Угол скручивания вокруг продольной оси: не более 0,5° на 1 метр длины;
- Перпендикулярность смежных граней: отклонение прямого угла не более ±0,3°;
- Чистота и геометрия паза: отсутствие заусенцев и наплывов металла внутри Т-образных губок, обеспечивающее свободное скольжение пазовых сухарей по всей длине хлыста.
Для надежной защиты от коррозии, царапин стружкой и повышения поверхностной твердости на профиль наносится защитный оксидный слой. Заводское электрохимическое покрытие толщиной 15–20 мкм обеспечивает идеальную износостойкость, подробнее об этом читайте в статье технология анодирования алюминия. Матовый анодированный слой также гарантирует отсутствие бликов при установке оптических лазерных датчиков позиционирования.
Правила сборки узлов и виброгашение алюминиевой рамы

Чтобы модульная конструкция ЧПУ станка не теряла геометрию в процессе многолетней эксплуатации, соблюдайте базовые правила проектирования узлов:
- Отказ от прямых стыков на одном винте: простое стягивание профилей торцевым винтом в центральный канал не обеспечивает сопротивления кручению. Все Т-образные и угловые сопряжения обязательно усиливаются массивными литыми или фрезерованными угловыми соединителями (косынками) с фиксацией минимум 4–8 болтами с пазовыми сухарями.
- Применение стальных закладных пластин: для сборки прямоугольных рам используйте соединительные стальные или алюминиевые пластины толщиной 4–6 мм, перекрывающие стык снаружи.
- Заполнение внутренних полостей полимербетоном или кварцевым песком: легкий алюминий обладает отличной жесткостью, но невысоким коэффициентом внутреннего демпфирования вибраций. Чтобы полностью погасить высокочастотный резонанс от вращения шпинделя на 18 000–24 000 об/мин, внутренние каналы вертикальных стоек и балки портала после сборки заполняют смесью кварцевого песка с эпоксидной смолой (минеральным литьем). Это увеличивает массу станины в 2–3 раза и снижает шероховатость фрезеровки заготовок.
- Контроль момента затяжки: болты М6 в профилях серии 30 затягиваются с усилием 9–11 Н·м, а болты М8 в серии 40 — с усилием 18–22 Н·м с обязательным применением резьбового фиксатора средней прочности (синий анаэробный герметик).
Для закупки направляющих и балок станины машиностроителям выгоднее всего напрямую купить алюминиевый профиль требуемого сортамента у завода-производителя АК-ПРОФ.
Заказ станочного алюминиевого профиля и расчет экструзии по чертежам

Инженеры завода АК-ПРОФ рассчитают смету на серийное производство или опытную партию станочных профилей серий 20, 30, 40, 45 и 80 мм, а также нестандартных балок порталов ЧПУ станков по вашим 3D-моделям в форматах STEP/DWG. Пришлите спецификацию проекта для согласования допусков и подбора оснастки.
ОБСУДИТЬ ПРОЕКТ
Опишите задачу и параметры алюминиевого профиля — мы рассчитаем стоимость и предложим оптимальное решение под ваш проект
Мы гарантируем высокую прямолинейность хлыстов (до 0,3–0,5 мм/м) и твердость не менее 12 HW (сплав АД31Т1). В цехе механической обработки мы выполним высокоточную торцовку в размер (допуск ±0,2 мм), нарезку резьбы в центральные каналы и глубокое износостойкое анодирование. Поставки готового станочного проката осуществляются по всей территории России и странам СНГ. Чтобы отправить заявку на расчет станины ЧПУ, перейдите в раздел контакты Завода АК-ПРОФ.


ОБСУДИТЬ ПРОЕКТ
Опишите задачу и параметры алюминиевого профиля — мы рассчитаем стоимость и предложим оптимальное решение под ваш проект